



Pojačani PVC kapasti šav za SUP
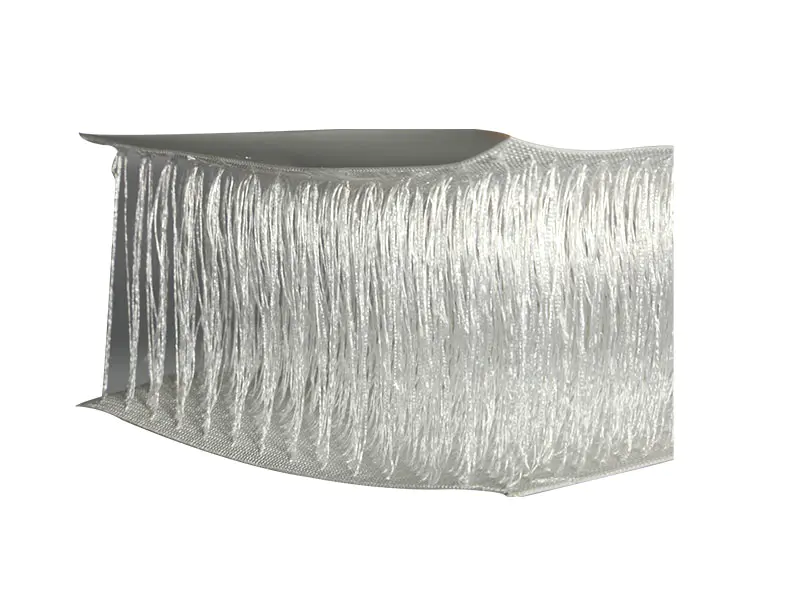
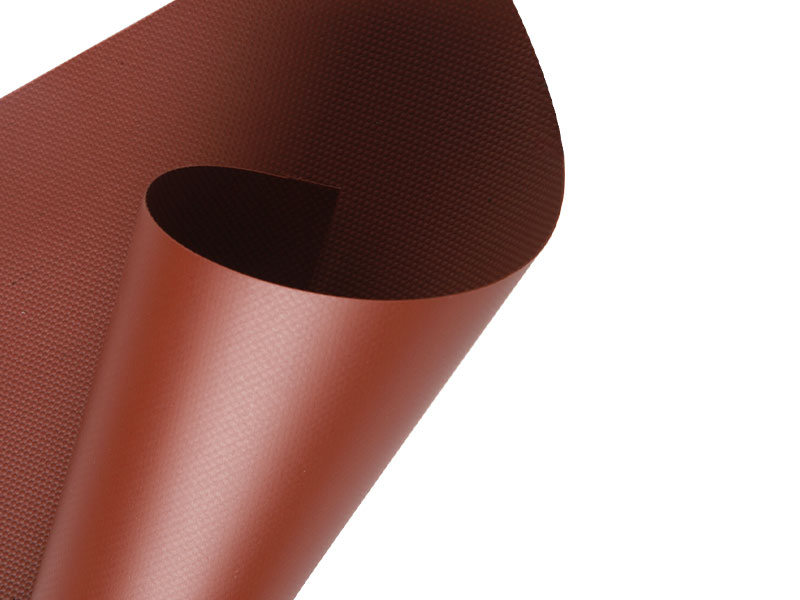
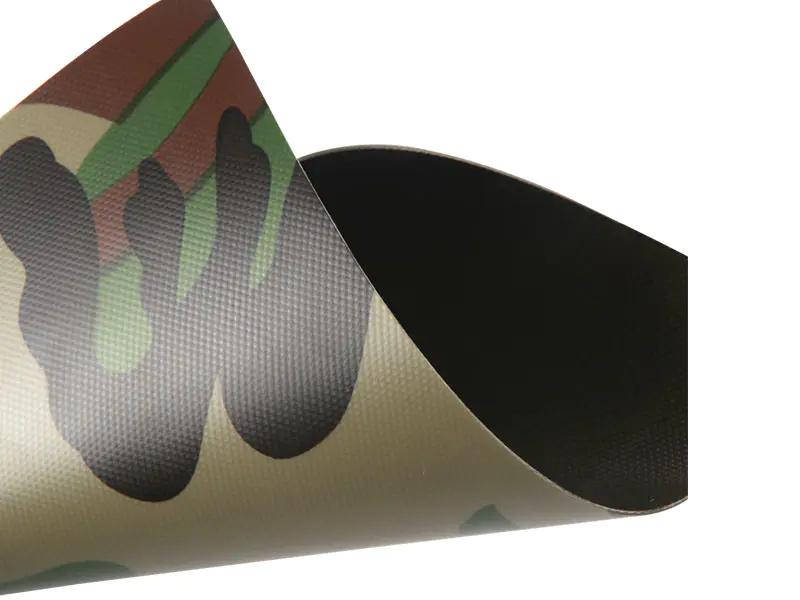
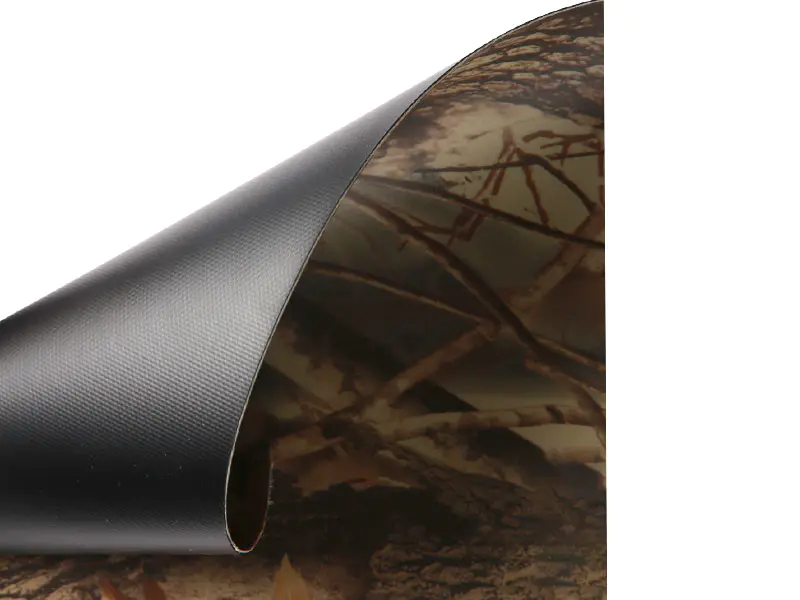
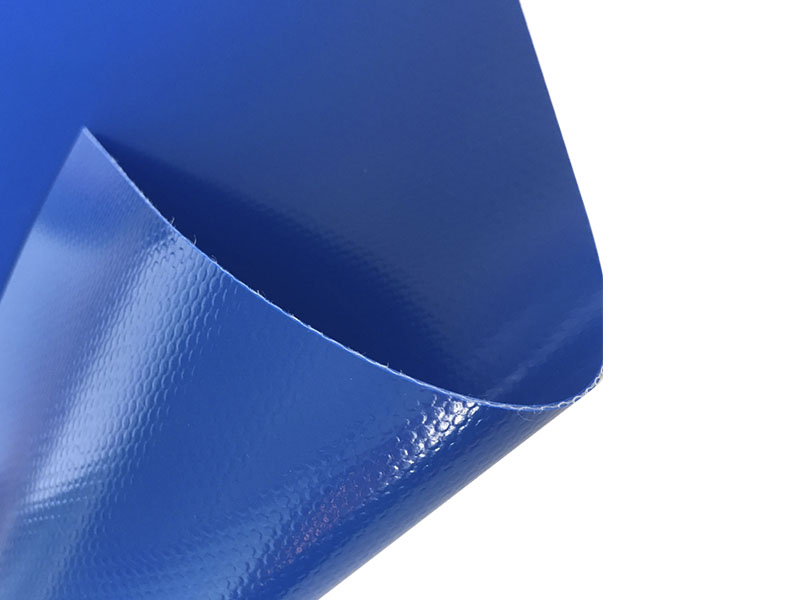
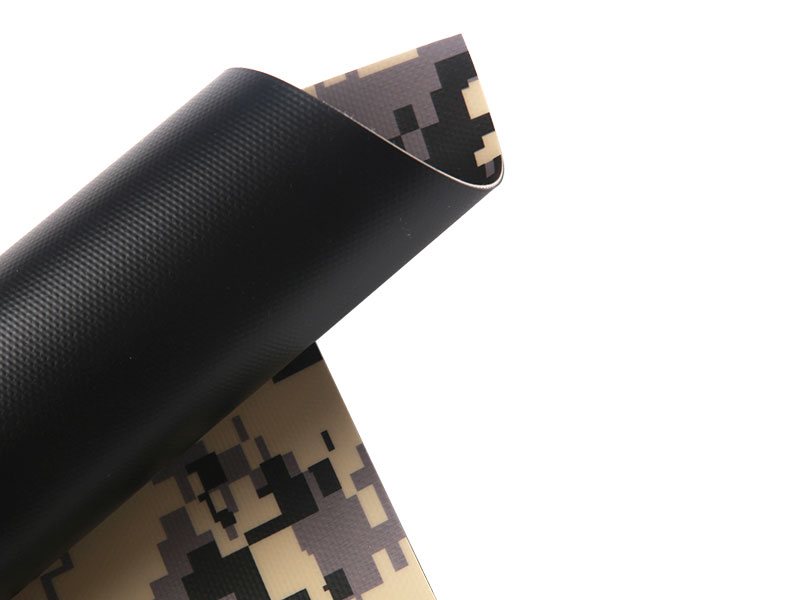
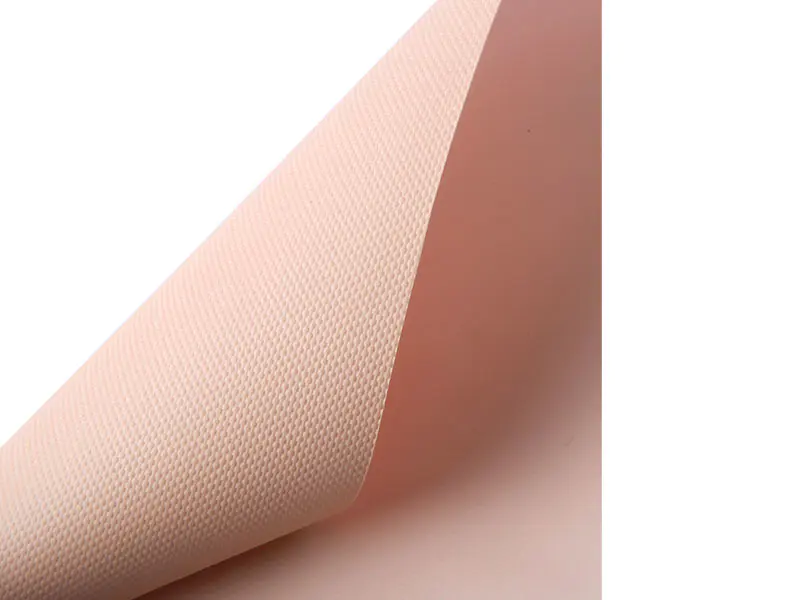
Pojačani PVC kapasti šav za SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Kako ojačanje mijenja ponašanje ispuštenog uboda
Parametri materijala
Kamo ide tkanina u sklopu SUP-a
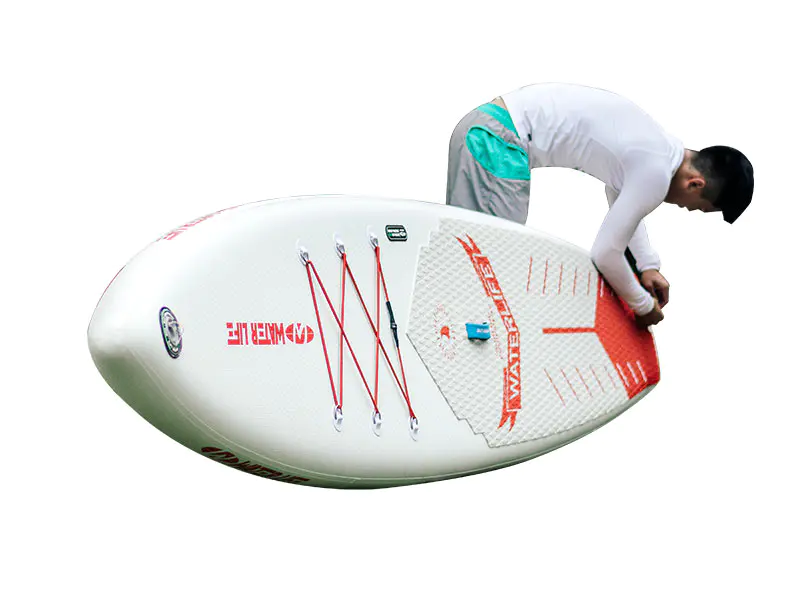
Palubna ploča
Gornja ploča s padajućim ubodom čini površinu za stajanje. Ojačanje ovdje kontrolira otklon palube i podupire vezu EVA vučne podloge.
Panel trupa
Donja ploča koristi istu ojačanu tkaninu. Masa premaza na ovoj strani često se specificira na gornjem kraju raspona kako bi se oduprla abraziji od spuštanja na plažu i dodira s plitkom vodom.
Tračni pojas
Bočna ograda povezuje palubu i trup. Ojačani PVC Drop Stitch za SUP zavaren je na tkaninu bočne stijenke obloženu PVC-om, a širina tračnice definira debljinu i obris daske.
Pojačanje nosa i repa
Dodatne zakrpe od iste tkanine zavarene su na nosu i repu kako bi apsorbirale udarce i učvrstile sklopove ventila i peraja.
Pitanja o proizvodnji i nabavi
Na koji tlak napuhavanja treba ispitati gotovu ploču?
Pojačani PVC kapasti šav za SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Kako armatura utječe na težinu gotove ploče?
Ojačani šav dodaje 15% do 25% težini ploče u usporedbi sa standardnim šavom iste debljine. Za dasku od 10'6" s jezgrom od 120 mm, ojačana paluba i paneli trupa obično dodaju 1,2 kg do 1,8 kg gotovoj dasci. Proizvođači bi trebali prilagoditi širinu tračnice ili raspored dodataka kako bi kompenzirali gdje je ciljna težina daske fiksna maloprodajnom specifikacijom.
Može li se tkanina zavarivati vrućim zrakom umjesto HF?
Zavarivanje vrućim zrakom koristi se za trake tračnica i zakrpe za popravak, ali primarni šav paluba-trup na ojačanim pločama s ubodnim šavom obično se spaja visokofrekventnim zavarivanjem. Zavarivanje vrućim zrakom ploča sa kapajućim šavom zahtijeva dvostrani proces zagrijavanja i pažljivu kontrolu temperature kako bi se izbjeglo skupljanje okomitog niza pređe na liniji šava. Snagu ljuštenja treba provjeriti na ispitnom kuponu iz svake proizvodne serije.
Što uzrokuje raslojavanje između premaza i niza pređe?
Raslojavanje na sidrišnim točkama pređe rezultat je nedovoljnog prodiranja premaza u platnu tijekom proizvodnje ili pregrijavanja tijekom zavarivanja. Čvrstoću sidrenja okomitih niti treba provjeriti ispitivanjem izvlačenja na kvadratnom uzorku od 50 mm. Vrijednosti ispod 250 N ukazuju na problem prianjanja premaza u ulaznoj tkanini, a ne na problem zavarivanja.
Skladištenje i obrada
- Pohranite role ojačanog PVC Drop Stitch za SUP u suhom prostoru na 15°C do 25°C, položene vodoravno na stalak s jezgrom. Nemojte slagati smotke više od dvije visine jer kompresija oštećuje vertikalni niz pređe.
- Ostavite rolice da dosegnu radioničku temperaturu 24 sata prije rezanja. Tkanina s hladnim ubodom manje je popustljiva na točkama učvršćivanja pređe i može popucati tijekom rezanja ili postavljanja ploče.
- Koristite oštar rotacijski rezač ili CNC stol za rezanje. Pregledajte svaki odrezani rub ima li labavih ili izvučenih niti prije zavarivanja; stršeće niti ometaju konsolidaciju zavarenog šava.
- Održavajte VF elektrode za zavarivanje i alat čistim od ostataka PVC-a. Nakupljanje ostataka uzrokuje neravnomjerno zagrijavanje i lokalno urušavanje strukture uboda na šavu.
- Spremite gotove daske ispuhane i ravne, ili djelomično napuhane na 5 psi, u zasjenjenom prostoru daleko od izravne sunčeve svjetlosti. Dugotrajno skladištenje pod punim tlakom u vrućim okruženjima ubrzava gubitak plastifikatora na zavarenim šavovima.